Ir para o conteúdo
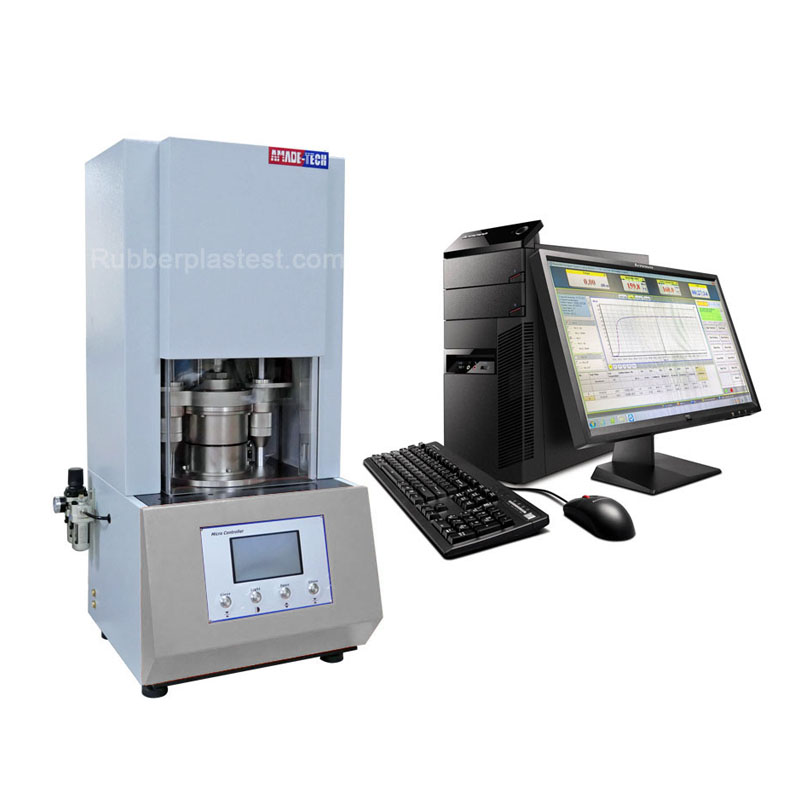
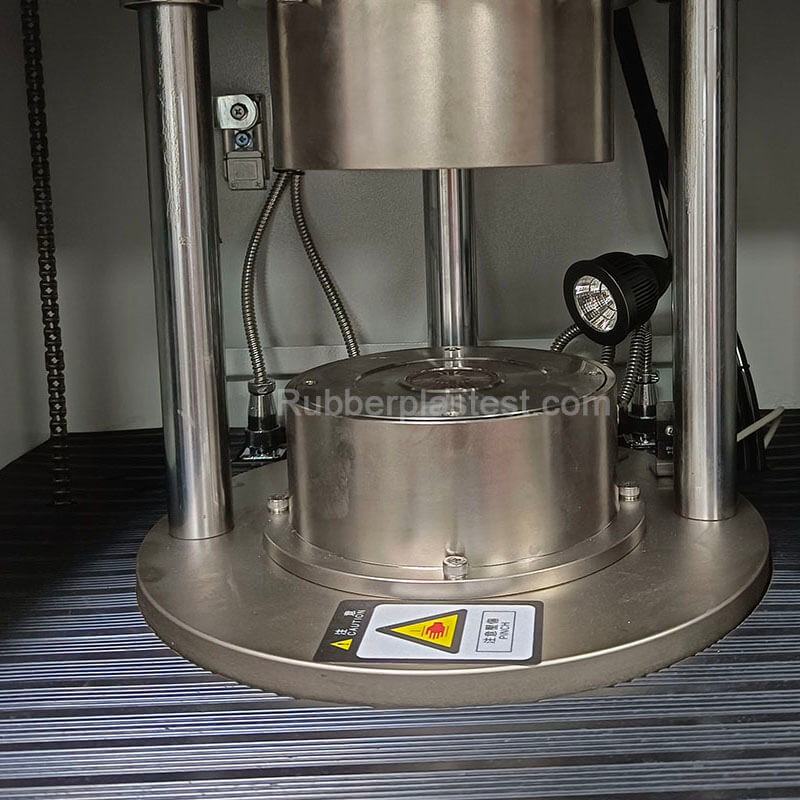
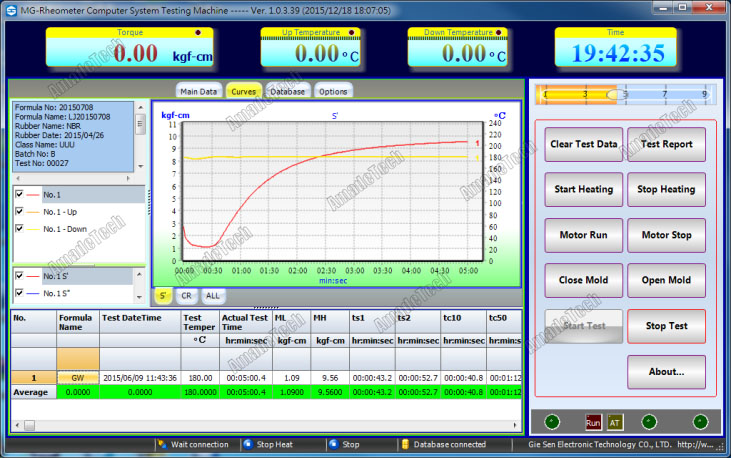
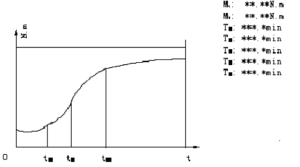
Após concluir o teste de vulcanização com um vulcanizador de matriz móvel, o software irá inserir automaticamente uma curva de torque versus tempo. Existem vários pontos de dados básicos com significados específicos nesta curva que aparecerão individualmente no relatório de teste, incluindo ML, MH, ts1, ts2, tc10, tc30, tc50, tc90 e VC. O significado específico de cada parâmetro é o seguinte:
ML: O menor valor do torque de reação da borracha durante o processo de vulcanização. Este valor reflete a fluidez da borracha, ou seja, quanto menor o ML, melhor a fluidez, e quanto maior o ML, pior a fluidez.
MH: O maior valor do torque de reação da borracha durante o processo de vulcanização. Este valor reflete o módulo de cisalhamento, dureza, resistência à tração e densidade de reticulação da borracha. Geralmente, quanto menor o MH, menor a dureza, e quanto maior o MH, maior a dureza.
ts1: ML + 0.1N·m: Tempo de início da vulcanização, ou seja, o tempo correspondente à adição de torque de 0.1N·m com base em ML, em minutos.
ts2: ML + 0.2N·m: Ou seja, o tempo correspondente à adição de torque de 0.2N·m com base em ML, em minutos. Ele reflete a segurança operacional do composto de borracha. Quanto menor for o TS2, maior será a probabilidade de o material de borracha curar antecipadamente e o produto apresentar defeito durante a produção. Ao contrário, quanto maior for o ts2, embora a segurança da operação seja melhorada, a eficiência da produção será menor e o custo aumentará mais.
tc10: ML+(MH-ML)×10%: É o tempo correspondente ao torque do torque mínimo mais 10% da diferença entre o torque máximo e o torque mínimo, em minutos. Tc10 é o tempo inicial de vulcanização.
tc50: ML+(MH-ML)×50%: É o tempo correspondente ao torque do torque mínimo mais 50% da diferença entre o torque máximo e o torque mínimo, em minutos. Tc50 é o tempo de vulcanização que pode ser avaliado com precisão.
tc90: ML+(MH-ML)×90%: É o tempo correspondente ao torque do torque mínimo mais 90% da diferença entre o torque máximo e o torque mínimo, em minutos. Tc90 é frequentemente usado como o tempo ótimo de vulcanização.
VC: VC=100/(T90-TS1): Este valor é o índice de velocidade de vulcanização.
O fenômeno de vulcanização parcial precoce ocorre quando o composto de borracha contendo um agente vulcanizante é processado durante a mistura ou calandragem da borracha ou quando é empilhado em um local mal ventilado.
A essência do fenômeno de queima é a vulcanização causada pela reticulação local do material de borracha. O resultado é que a fluidez do material de borracha se torna significativamente pior, ou mesmo incapaz de fluir, e o processamento subsequente não pode prosseguir normalmente. Simplificando, a queima é vulcanização quando não deveria ser. O composto de borracha começa a reticular antes de realmente atingir o estágio de vulcanização desejado.
A queimadura é um fenômeno, e o tempo de queimadura reflete se a borracha é fácil de queimar. Quanto maior o tempo de queimadura, menor a probabilidade de queimar.
Existem dois tipos de causas de queimadura: causas internas e causas externas.
A causa interna é a seleção inadequada de espécies aceleradoras.
As causas externas incluem:
1) A temperatura está muito alta durante a mistura, calandragem, extrusão e outros estágios de processamento. Quanto mais alta a temperatura de processamento, mais fácil é chamuscar.
2) Após misturar o material de borracha, o resfriamento é insuficiente. Se o composto de borracha for empilhado diretamente um sobre o outro, ele queimará facilmente.
3) O tempo de processamento é muito longo. Quanto maior o tempo de processamento, mais fácil é chamuscar.
4) A dispersão do agente de composição não é boa. Dispersão desigual facilmente causa queimaduras porque o agente de composição é muito disperso localmente.
O tempo de queima é dividido em duas partes, a saber, o tempo de queima operacional e o tempo de queima restante.
Tempo de queima operacional: Tempo de queima consumido pelo composto de borracha durante o processamento devido ao efeito de acúmulo de calor causado pela mistura, calandragem, extrusão e outros processos.
Tempo de queima restante: Tempo que o composto de borracha permanece fluido quando aquecido no molde.
Quando a fórmula é fixa, o tempo total de queima dos dois é fixo.
1) Use aceleradores de ação lenta, como aceleradores de sulfenamida.
2) Utilize agentes anti-queimaduras, como CTP.
3) Durante os processos de mistura, calandragem e extrusão, controle a temperatura de processamento para que não fique muito alta.
4) O composto de borracha deve ser resfriado o suficiente antes de ser dobrado e empilhado.
(5) Com a premissa de garantir a dispersão do agente de composição, encurte o tempo de processamento da borracha o máximo possível.
Vulcanização de borracha é um processo de reação química de reticulação no qual macromoléculas de borracha se transformam de uma estrutura linear para uma estrutura de rede sob certas condições de pressão, temperatura e tempo. Geralmente passa por um estágio de indução de vulcanização (estágio de queima), um estágio de vulcanização térmica e um estágio de vulcanização de platô e estágio de sobrevulcanização.
No estágio de queima do composto de borracha, a reticulação ainda não começou e o composto de borracha tem boa fluidez na cavidade do molde. Este estágio também é chamado de estágio de indução de vulcanização. A duração do tempo de queima da borracha determina o desempenho da queima e a taxa de sucesso da operação. O tempo de queima da borracha é muito afetado pelo acelerador de vulcanização na borracha e pelo histórico térmico da própria borracha.
Durante o estágio de vulcanização térmica, a reticulação da borracha começa em uma certa velocidade. A curva de vulcanização nesta seção mostra uma tendência ascendente linear, a borracha gradualmente desenvolve uma estrutura de rede tridimensional, e a elasticidade e a resistência à tração da borracha aumentam rapidamente. A borracha perdeu sua fluidez, mas suas propriedades físicas não são altas.
No estágio de vulcanização de platô, a reação de reticulação tende a ser concluída, a estrutura de rede foi formada e a velocidade de reação tem sido relativamente lenta. As propriedades físicas e mecânicas abrangentes da borracha vulcanizada atingiram ou estão próximas de valores ótimos. Geralmente, o tempo de vulcanização da borracha deve terminar em um ponto neste estágio.
O estágio de sobrevulcanização é o estágio posterior da formação da estrutura de rede macromolecular do material de borracha. É dominado principalmente pela reação de rearranjo e clivagem de ligações de reticulação, e o desempenho de tração do material de borracha começa a declinar.
1) Determine os parâmetros característicos de vulcanização de um determinado composto de borracha, como ML, MH, T10, T90.
2) Estudar as propriedades de reversão e antirreversão de vulcanização de materiais de borracha e agentes de composição.
3) Estude o efeito dos agentes anti-queimadura.
4) Estudar o impacto de novos aditivos nas características de vulcanização de compostos de borracha.
5) Estude a correspondência entre a vulcanização da borracha e a velocidade de formação de espuma.
Os três elementos da vulcanização da borracha incluem temperatura, pressão e tempo.
- A temperatura é um dos três principais fatores na vulcanização da borracha. É a condição básica para a reação de vulcanização da borracha (reação de reticulação) e afeta diretamente a velocidade de vulcanização da borracha e a qualidade dos produtos. Como todas as reações químicas, a reação de vulcanização acelera conforme a temperatura aumenta, e mais reticulações de baixo teor de enxofre são facilmente geradas; se a temperatura de vulcanização for baixa, a velocidade é lenta, a eficiência da produção é baixa e mais reticulações de polissulfeto são geradas.
- Pressão de vulcanização refere-se à pressão que o composto de borracha suporta por unidade de área durante o processo de vulcanização. A pressão é uma das condições para a cura da borracha. Geralmente, os compostos de borracha precisam aplicar uma certa quantidade de pressão durante a vulcanização para fazer o material de borracha fluir facilmente e preencher a cavidade do molde, evitar que os materiais gerem bolhas durante o processo de cura e melhorar a densidade do material de borracha.
- O tempo de vulcanização se refere ao tempo que a borracha leva para mudar de plasticidade para elasticidade, maximizar a densidade de reticulação e otimizar as propriedades físicas e mecânicas sob uma certa temperatura e pressão de moldagem. O tempo de cura necessário para atingir a cura ideal em uma certa temperatura é chamado de tempo de cura ideal. Uma certa temperatura de cura corresponde a um certo tempo de cura ideal. Quando a fórmula do composto de borracha e a temperatura de vulcanização são constantes, o tempo de vulcanização determina o grau de vulcanização. Produtos de borracha de diferentes tamanhos e espessuras de parede controlam o grau de vulcanização controlando o tempo de vulcanização. Geralmente, quanto maior o tamanho ou a espessura do produto, maior o tempo de vulcanização necessário.
- A cura ótima se refere ao estado de vulcanização no qual o desempenho abrangente dos compostos de borracha atinge ou se aproxima do valor ótimo. O tempo de cura ótimo se refere ao menor tempo necessário para que os compostos de borracha atinjam o estado de cura ótimo. O tempo de cura ótimo é um intervalo, não um ponto. Quanto maior o período de platô, mais estáveis são as propriedades físicas dos produtos de borracha. O estado de cura no estágio inicial da cura ótima (ou seja, não atingir o estado de vulcanização ótimo) é chamado de subcura, e o estado de cura no estágio final da cura ótima é chamado de sobrecura.
- O tempo de cura ideal inclui o tempo de cura teoricamente ideal, o tempo de cura prático ideal e o tempo de cura de engenharia ideal.
- Teoricamente, a cura ótima se refere ao estado de cura quando a borracha atinge a densidade máxima de reticulação. O tempo de cura ótimo teórico se refere ao tempo necessário para atingir a densidade máxima de reticulação.
- Tomando as propriedades físicas e mecânicas como índice de medição, ou seja, o estado de vulcanização no qual as propriedades físicas e mecânicas estão no valor mais alto ou próximo do valor mais alto é chamado de cura praticamente ótima, e o tempo de cura ideal correspondente é chamado de tempo de cura praticamente ótimo.
- O tempo de cura ótimo obtido ao levar em conta muitos fatores, como desempenho do material de borracha, métodos e condições do processo de vulcanização, características do produto, etc., é chamado de tempo de cura ótimo de engenharia. Geralmente, quando a espessura do produto é menor que 6 mm, o tempo de cura praticamente ótimo t90 medido pelo vulcanizador de matriz móvel é o mesmo que o tempo de cura ótimo de engenharia da borracha.
As propriedades físicas e mecânicas da borracha no estágio de cura ideal podem manter o valor mais alto ou ser ligeiramente inferiores ao valor mais alto. No entanto, para muitas borrachas, é impossível que todas as propriedades estejam no valor ideal em um determinado momento, e algumas propriedades podem ter contradições até certo ponto, portanto, deve ser considerado de forma abrangente com base em vários indicadores de desempenho físico do material de borracha. Durante a produção, o tempo de cura ideal só pode ser selecionado com base em certos indicadores principais. Por exemplo, a resistência ao rasgo e à rachadura da borracha são melhores quando ela está ligeiramente em estado de subcura antes de atingir o tempo de cura teoricamente ideal. A resiliência, a geração de calor, as propriedades anti-inchaço e o conjunto de compressão da borracha são melhores quando ela está ligeiramente em estado de sobrecura. A resistência à tração, o módulo de estresse, a resistência ao desgaste e a resistência ao envelhecimento da borracha são melhores quando ela está em tempo de cura teoricamente ideal. Portanto, o comprimento do tempo de cura não está apenas diretamente relacionado à fórmula do composto de borracha, ao método do processo de vulcanização, à temperatura de vulcanização e à pressão de vulcanização, mas também é afetado por algumas das principais propriedades que são focadas. Esse tipo de consideração toma certas propriedades físicas e mecânicas como prioridade, ou seja, o estado de vulcanização quando certas propriedades físicas e mecânicas estão no valor mais alto ou próximo do valor mais alto é a cura praticamente ótima, e o tempo de cura ideal correspondente é chamado de tempo de cura praticamente ótimo.